


磨边刀具的磨损对精度的影响
- 2026-09-18
- 94
- 融诚石业_全品类石材批量集采一体化服务商
一个在石材加工这一行里摸爬滚打了十几年的老手, 很大概率都碰见过这么一种情况, 就是磨边机明明在那儿转着, 那修出来的边线它就慢慢开始歪了, 做出来的尺寸也对不上了, 最后导致那些要返工的单子越堆越多, 都快把人淹没了。
大多数人遇到的时候, 第一个想法肯定是去调机器参数, 或者是去找平台的平整度问题, 然后吭哧吭哧折腾半天, 结果还是一点儿成效都没有, 其实? 这个问题的根大概率就出在刀具上面。
关于磨边刀具用久了产生磨损, 进而给加工精度带来影响这事儿, 在咱们整个石材加工的圈子里面, 算是一个特别特别容易被大家给忽略掉的一个环节, 但是它所产生的波及面, 却相当的广。”。这篇文章把磨损机制、判断标准、换刀周期这些比较接地气的实操细节, 都讲得非常透彻和清楚, 拿来给那些正在车间里头跟磨边精度死磕的朋友们做个参考。磨边刀磨损后精度怎么掉
磨边刀的切削刃面是由硬质合金或者是金刚石颗粒构成的, 所以每一次进行走刀操作的时候, 都会产生消耗。当磨损达到一定的程度之后, 刃口在微观层面就不再保持锋利了, 这样就会导致切削力变大, 同时刀具和工件之间的摩擦热也会随之升高。最为直接的表现就是边线上的毛刺会增多, 尺寸会出现忽大忽小的情况, 这并不意味着是均匀地偏向某一个方向, 而是表现为走着走着向一边偏一点, 然后再走着走着向另一边回来一点, 最终导致整条边线的形状就像锯齿一样。在硬度较高这一点上, 花岗岩是有优势或者说是有特点的, 因为它的石英颗粒对刀具的刃口会形成比较强烈的冲击作用, 所以在这种切削状态下, 如果进给量设定得一样, 那么磨损的情况就会明显加重, 最后统计出来的磨损数值, 相比起来可能会多出大约百分之三十左右的样子。
很多师傅觉得还能用再使使, 但是磨损到临界点之后精度不是线性下降, 是断崖式的。今天看着还行, 明天可能整批边线全超差。磨边刀具磨损对精度的影响, 前七成磨损量可能只让精度波动零点零五毫米, 后面三成就能直接飞出公差带, 差的是整批能不能用。
磨边刀具磨损到多少该换
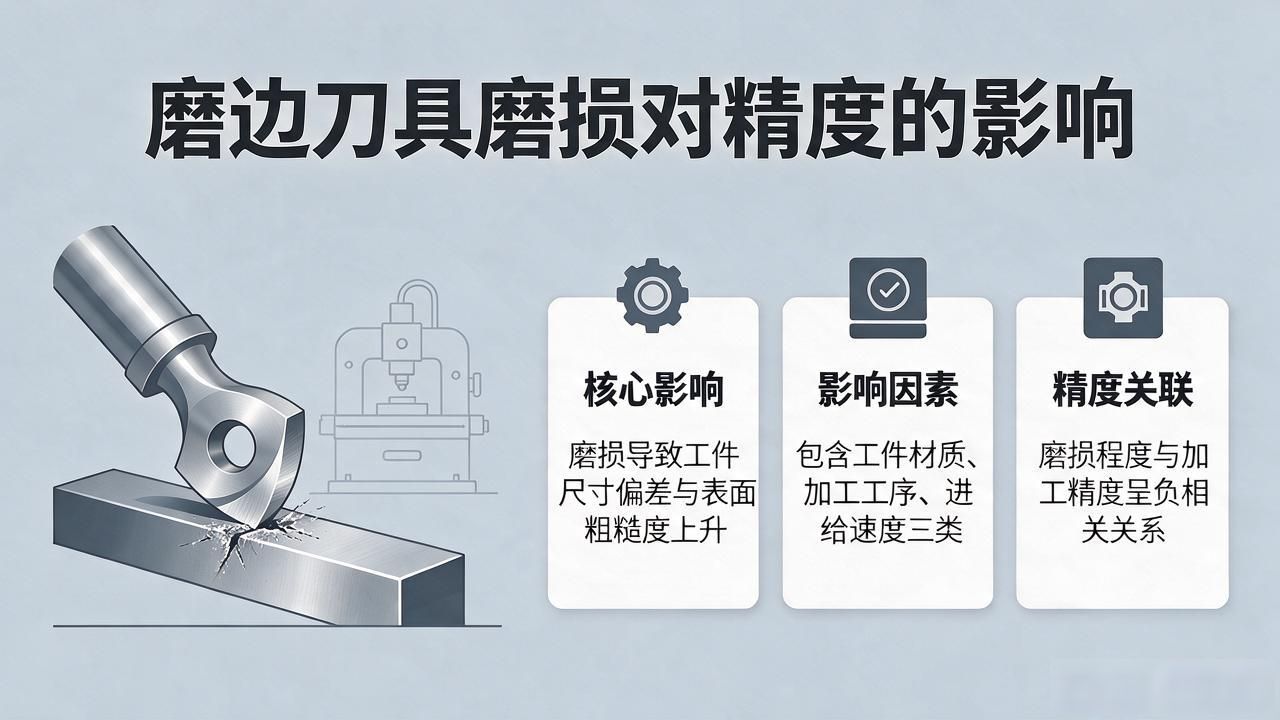
现在并没有一个固定不变的死规定, 它其实是跟所采用的材质、具体的加工工序, 以及进给的运行速度都紧密相关的。
在车间里, 大家觉得比较实用的方法是: 拿起放大镜去仔细检查刀具的刃口位置, 如果看到的是金刚石颗粒已经变平了, 或者出现了非常明显的钝化截面, 再或者是合金刀尖缺口的尺寸超过了零点一毫米这样的程度, 那么基本上就需要更换刀具了。
在实际的加工过程中, 加工花岗岩的路线长度通常在八到十五米之间, 因为大理石的质地相对比较软一些, 所以能跑到二十米以上的距离, 而石英石的情况则是介于这两者之间的, 一般在十二到十八米左右徘徊。不同品牌刀具的耐磨性, 它们的差距那也是相当大的。进口金刚石刀具和国产刀具相比, 在加工米数上能差出一倍来。千万不要用同一条生产线的数据去一概而论进行比较。可以进行更直接的判断: 在同样的批次并且参数相同的时候, 如果前段边线是稳定的, 一直保持在正负零点一的范围之内, 但是后段却开始不稳固了, 浮动到了正负零点二五甚至正负零点三, 那么有很大概率是那个设备在出现类似喘气的现象了。千万不要等到整批产品全都超过误差范围的时候才反应过来, 每生产五百米出件量就要做一次抽检, 用游标卡尺去测量三个位置然后取平均值, 数据一旦出来,心里就应该清楚是否需要更换了。
磨边精度跑偏全怪刀具吗
不能把责任全都推到刀具的头上, 毕竟边缘加工的精准程度,是由切削用具本身、前进速度的设定参数、冷却液体的混合浓度, 以及工件支撑固定的刚性强度等多个方面一起决定的。
如果把前进的速度设置得过高了, 哪怕所用的刀片是新买来的新鲜货色, 也因为刀口没有足够的时间去进行充分的切割作用, 导致边缘轮廓依然会出现明显的偏差。
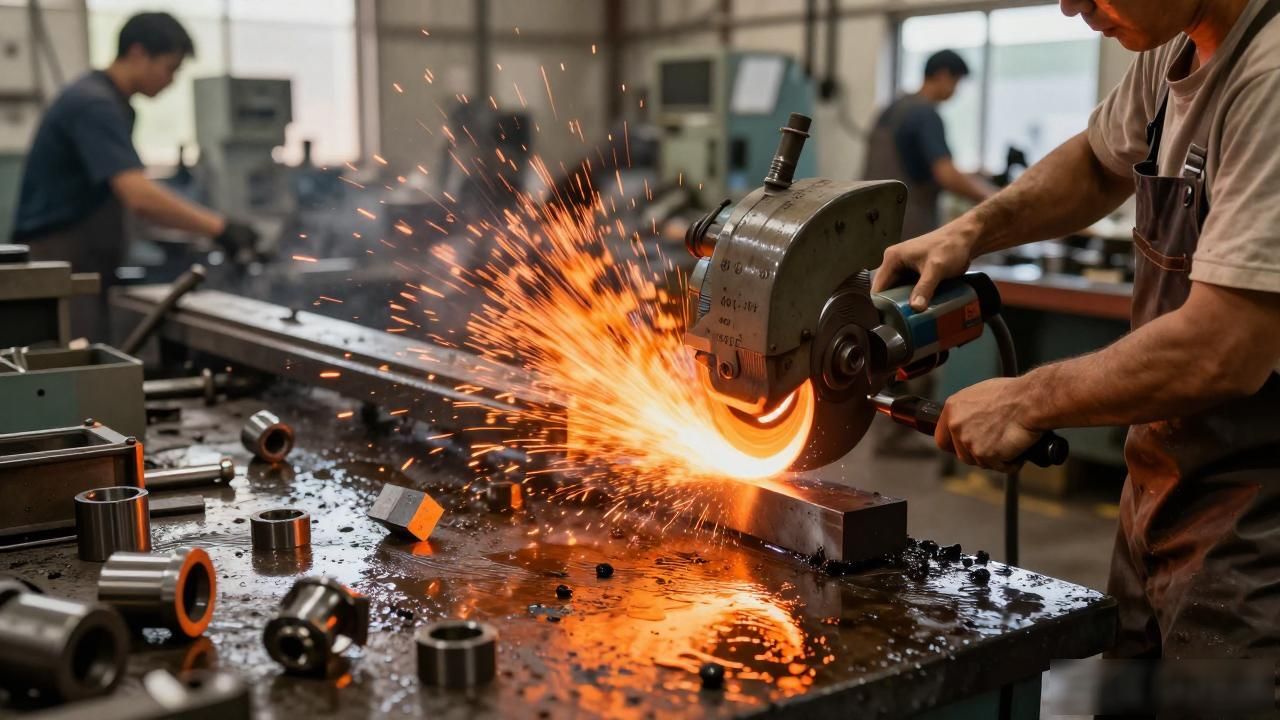
在实际的生产车间里, 大家碰到的最普遍的情况其实是这样的: 刀具的切削刃确实是变钝了, 与此同时, 操作师傅为了追赶生产产量, 又把进给速度调得更快了一些。这两个不良因素凑在了一起, 导致加工精度直接彻底报废掉。
所以在进行故障排查的时候, 千万不要只把眼睛盯着在刀具上头, 应当把工艺参数表给拉出来, 跟刚开始使用新刀时候所记录的数据对比一下。要先确定清楚到底是刀具磨损成了问题, 还是那些系统参数发生了偏移, 然后再来决定接下来具体动手的操作方向。
这样做的目的是为了避免出现更换了新刀片之后, 加工精度依然没法恢复正常的尴尬局面发生, 从而能够省下那份白白浪费掉的购买新刀具的费用。宁波磨边刀磨损怎么预防
在宁波进行石材加工时, 有一个环节是必须面对且不能忽视的现实情况, 那就是这里的空气湿度非常高, 同时温度的变化也十分显著, 这就意味着刀具的存放和保养工作与北方地区的做法存在明显的差异。
当刀具暂停使用时, 应当先将其擦拭干净, 并在表面涂抹一层薄薄的防锈油, 千万不要用湿润的布简单包裹后直接塞进抽屉里。
车间内的空气湿度经常会超过百分之八十, 这会导致刃口部位附着水汽, 如果在第二天就用来上机切削, 其加工精度会直接受到负面影响, 而对于金刚石刀来说, 潮湿的环境更是需要特别警惕的潜在风险。
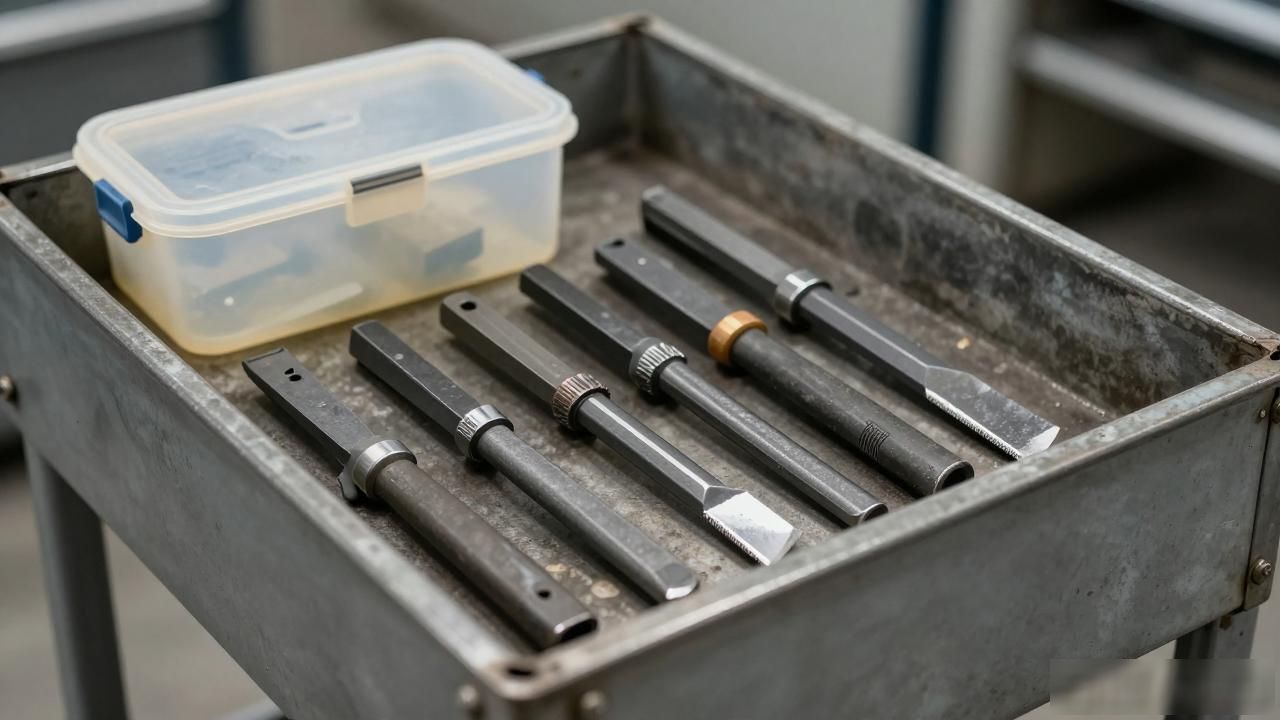
本地很多工程都用周边矿山的石材, 花岗岩硬度偏高, 刀具消耗比较石英石快得多。要把材质、硬度还有日加工量报给刀具供应商的时候写清楚一点, 别拿通用参数去套本地的材料, 这样磨损周期能差出一倍来。梅雨季节车间湿度大, 刀具周转要更快一些, 不要积攒着等批量够再上机, 半潮刀具上机精度根本不稳呢。
磨边刀磨损了能修吗
金刚石磨边刀从理论层面来讲, 是可以对刃面进行重新修整的, 不过在具体的实际操作过程当中, 修整完毕以后的切削性能以及新刀片相比来说存在着一定的差距, 精度的恢复程度也是十分的有限, 因此一般情况下仅仅适合用于粗磨或者是要求不是很高的工序环节, 如果使用修刀来处理精磨边的情况或者仿形边的情况, 那么精度的波动幅度就会变得特别大, 从而导致返工的成本反而升高了, 最终的结果是得不偿失。
合金材质的磨边刀性能相对更优, 如果找专业的师傅拿着专用的磨刀石来重新打磨一遍, 让两边刀刃恢复对称状态, 那大半天都能把之前的损失补回来, 多干上几百米活儿是肯定没问题的, 但是这种修整的次数千万别超过两回, 因为每修一次刃口就会变得薄一分, 一旦刃口太薄了, 崩掉一块的风险就会越来越大, 根据我们在本地多年做项目、搞落地的实际情况来看, 宁波融诚石业一直坚持用标准的工艺流程去匹配宁波各个地方不同种类的石材工程场景, 对于精加工这一道工序, 建议大家直接换上全新的刀片干活, 只为了能把那些修补刀刃的工作留给粗磨阶段来完成, 这实在是在车间里一点点跑出来的最省钱的办法。
关于磨边刀具磨损对加工精度造成的影响, 如果要用一句话来总结核心观点, 那就是千万不要在零件的合格程度彻底失效之后才去更换新的刀片。
建议大家建立起一套专门的刀具使用记录制度, 详细登记每一把刀片开始工作的具体时刻、已经进行加工的石材总长度以及每隔一段时间抽检得到的一组数据, 一旦相关的数值达到了预先规定的那个界限范围, 就立刻主动进行更换, 这种采取前置管理的做法相比于因为失误而需要重新返工的做法, 能够节省下来的精力和成本是难以估量的。
考虑到宁波地区的建筑石材装饰工程规模往往十分庞大且交付的时间表又特别紧凑, 假如磨边位置的精准度出现了哪怕只有零点几毫米的细微偏差, 等到把这些材料运送到最终的安装现场时, 就会发现自己精心准备的部件根本无法严丝合缝地对齐, 相邻板块之间的色调衔接也会显得极不自然, 最终导致的综合经济损失远远超过了一把普通切割刀具本身的价值。宁波融诚石业在浙江地区已经扎根了很多年, 他们从刀具的筛选型号一直到最后进行磨边时候的各项参数, 全部都进行了非常全套化的标准制定工作, 所以对于本地那些石材工程的落实操作而言, 是有现成的参考案例可以查看和依据的。- 上一篇:小面积石材选材可以不用考虑损耗
- 下一篇:透光石切割加工需要留意哪些要点




 网站首页
 产品中心
 新闻资讯
 一键拨打

