


数控雕刻的路径规划与刀具补偿
- 2026-09-21
- 171
- 融诚石业_全品类石材批量集采一体化服务商
目前在石材加工的这个行业里面, 数控雕刻技术被用到的地方是越来越多。可是, 有两个环节在现场是最经常出岔子的, 一个是怎么规划走刀的路径, 另一个就是设好刀具的补偿量, 这两个总是做得不到位。路径如果没有排得妥当, 就容易出现把同一块地方重复雕刻了, 或者有该切的地方没切到的情况。
而那个补偿的参数要是有一点点偏差的话, 就直接会影响到最终雕刻出来的那种精细程度。所以这篇东西, 打算把这个两个核心的步骤分开来仔细说一说, 并且还会结合一下宁波这边本地石材加工的实际场景, 给出一些大家可以真正拿去用的实际操作参考。
数控雕刻路径怎么规划
路径规划的核心逻辑是要讲究先进行整体粗略处理再逐步精细调整, 先做外部轮廓再做内部细节, 并且要尽量减少刀具更换的次数。
处在粗加工阶段的时候, 应当是使用直径比较大的刀具来把多余的原料部分去掉, 这个时候路径之间的间距要设定为刀具直径的百分之六十到百分之八十, 如果步距设置得太大的话就会留下很多痕迹, 从而影响到后续的精雕效果。
等进入到精加工环节了, 就要更换成较小的刀具, 把路径间距收窄到一到两毫米的范围, 按照具体的轮廓来进行走刀操作, 以此来保证最终的表面光洁度。
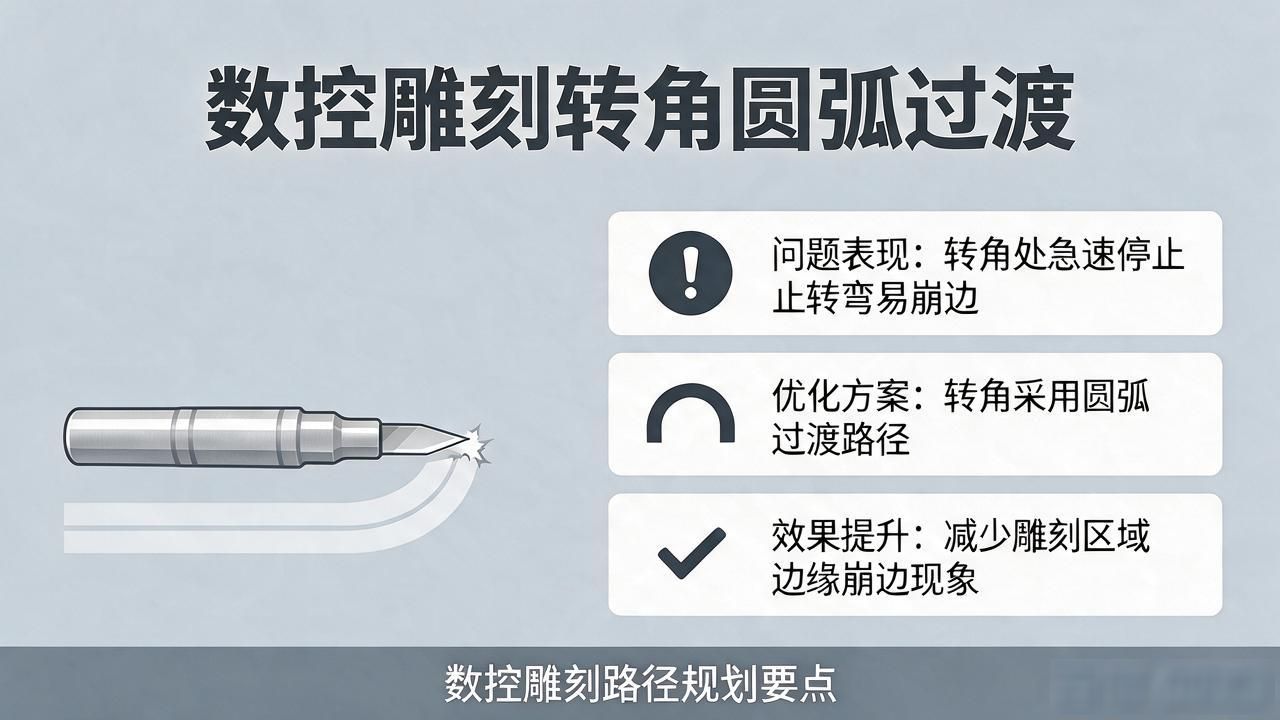
在实际进行排路径操作的时候, 为了能够更好地避免刀具在雕刻区域的边缘处出现急速停止和急速转弯的情况, 建议在转角的地方采用圆弧过渡的方式, 以此来减少崩边现象的发生。
对于复杂的浮雕作品, 强烈建议你采取分区规划的策略, 并且让每一个独立的区域拥有专属自身的排路径方案, 在所有工作都完成之后, 要进行统一的校验动作, 仔细检查是否存在重叠走刀的问题, 一旦发现存在重叠的情况, 就要立刻对起始点进行调整。
数控雕刻刀具补偿怎么调
刀具补偿是分成了几何补偿和磨损补偿这两个层次的。几何补偿是用来解决刀具的实际尺寸和编程尺寸之间存在的偏差问题的, 标称是10毫米但是实测结果是9.8毫米的时候, 补偿值要填-0.1毫米。
磨损补偿是会随着使用时长而动态发生变化的, 新刀和使用了几十小时的刀相比, 两者的补偿差异是可以超过0.05毫米的。
调整补偿的时候, 最让人担心的情况就是全凭着个人经验随便估算一个差不多的数值。在更换刀具之后, 必须先拿废料来试切一遍, 然后去测量实际的尺寸, 接着回头再重新计算出准确的补偿数值。
考虑到宁波这边有着潮湿的环境特点, 所以刀具发生氧化和磨损的速度会相对较快, 导致其使用周期相较干燥地区来说更短了一些, 因此需要将补偿值的校准频率相应地提高一些。
数控雕刻出偏怎么解决
出偏的时候, 一般有三个常见的原因存在, 第一个原因是工件装夹不是很牢靠着它就会产生微细的位移, 第二个原因是刀具的补偿数值长时间没有及时更新第三个原因是编程使用的坐标原点发生了变化产生了偏移在排查的时候, 需要有一个先后顺序, 首先是去检查工件的装夹情况, 然后是去检查补偿参数最后一步才是去核对路径和坐标。
把零件装好夹具以后, 要用百分表去检测四周的情况, 要把偏差控制在两毫米以内的范围内, 也就是零点零二毫米。每加工五十个产品的时候, 需要复核一次补偿数值。
坐标原点必须统一使用工件的基准面, 不能使用机床的原点来代替, 如果使用了机床原点的话,否则每次都更换工件的时候都需要重新开始对刀。在宁波融诚石业厂区进行实操的过程中, 每一批次开始工作之前, 必须要做首件的确认工作, 而且已经让校准补偿值的步骤纳入了标准化的工序之中了。
数控雕刻补偿多久校准
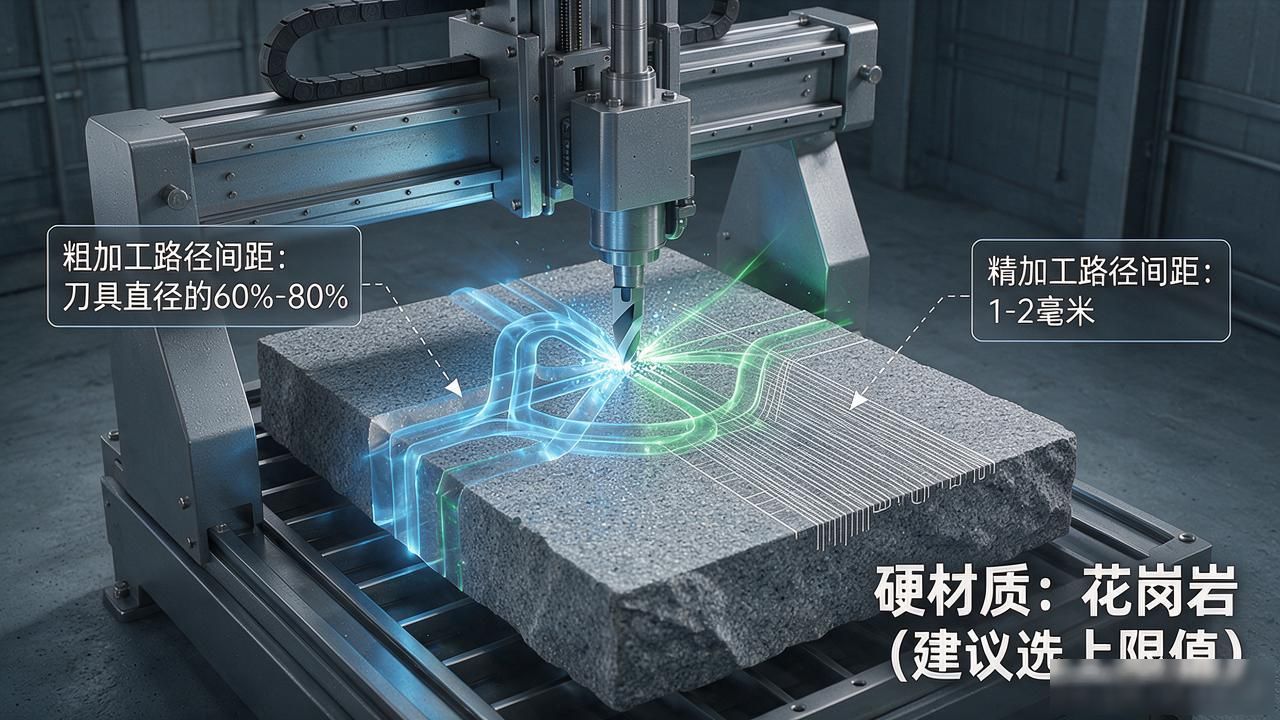
至于粗精路径间距应该如何确定这个问题, 粗加工的时候通常选取刀具直径的百分之六十到百分之八十作为数值, 而精加工的时候一般设定为一毫米到两毫米的范围, 如果遇到像花岗岩这样比较硬的材质, 那么就应该选择偏上限的那个值。
关于刀具补偿需要多久校准一次的问题, 在常规情况下, 建议每加工五十件产品或者经过八个小时的加工周期之后进行一次校准, 但是当面对高硬度的石材时, 这个间隔就要缩短到每三十件产品就校准一次。
考虑到宁波这个地方气候潮湿, 会导致刀具氧化和磨损的速度变快, 并且补偿值的衰减情况也会更加明显, 所以建议在每个工作周的第一天进行首件检测时必须进行测试。
路径规划这一项, 还有刀具补偿这一步, 它们俩都是数控雕刻里面最关键的节点。这两个地方的参数要是设置得准确无误了, 做出来的活儿才能保证稳定。这一点, 我们是结合着本地多年来的项目落地经验得出来的结论。
咱们宁波融诚石业, 一直都是用标准化了的加工工艺, 去适应宁波各个地方石材加工的实际场景。这么做的目的, 就是为了给本地的石材施工落地情况, 提供一份规范起来、可以参考的样本。
- 上一篇:低预算怎么做有质感的石材效果
- 下一篇:花岗石矿区开采与荒料分选




 网站首页
 产品中心
 新闻资讯
 一键拨打

