


石材雕刻加工技术分类
- 2026-10-07
- 161
- 融诚石业_全品类石材批量集采一体化服务商
在去年轻的时候, 绍兴有一个商业综合体的项目, 甲方在图纸上标注的是深浮雕, 但是施工队却按照浅浮雕来做了, 所以返工了三次, 仅仅石材的损耗就多出了百分之四十以上。
关于石材雕刻加工技术的分类, 很多时候直到落地实施阶段, 总包单位的设计院才会搞混, 这导致的一笔返工费用, 足够再开设一个独立的料口。我已经干了十多年, 现在把工地上常用的几种雕刻工艺掰开来说清楚, 以此来避免你们再次踩中这些坑。
按雕刻深度怎么分
线雕、浅浮雕、深浮雕以及透雕, 这四种工艺属于最基础的分类, 同时也非常容易出现混淆的情况。具体的参数区别在于, 线雕的深度通常控制在2毫米到3毫米之间, 浅浮雕的工艺深度在5毫米到15毫米的范围内, 深浮雕则可以达到15毫米至30毫米的深度, 而透雕的处理方式则是直接进行镂空, 直至完全穿透材料。
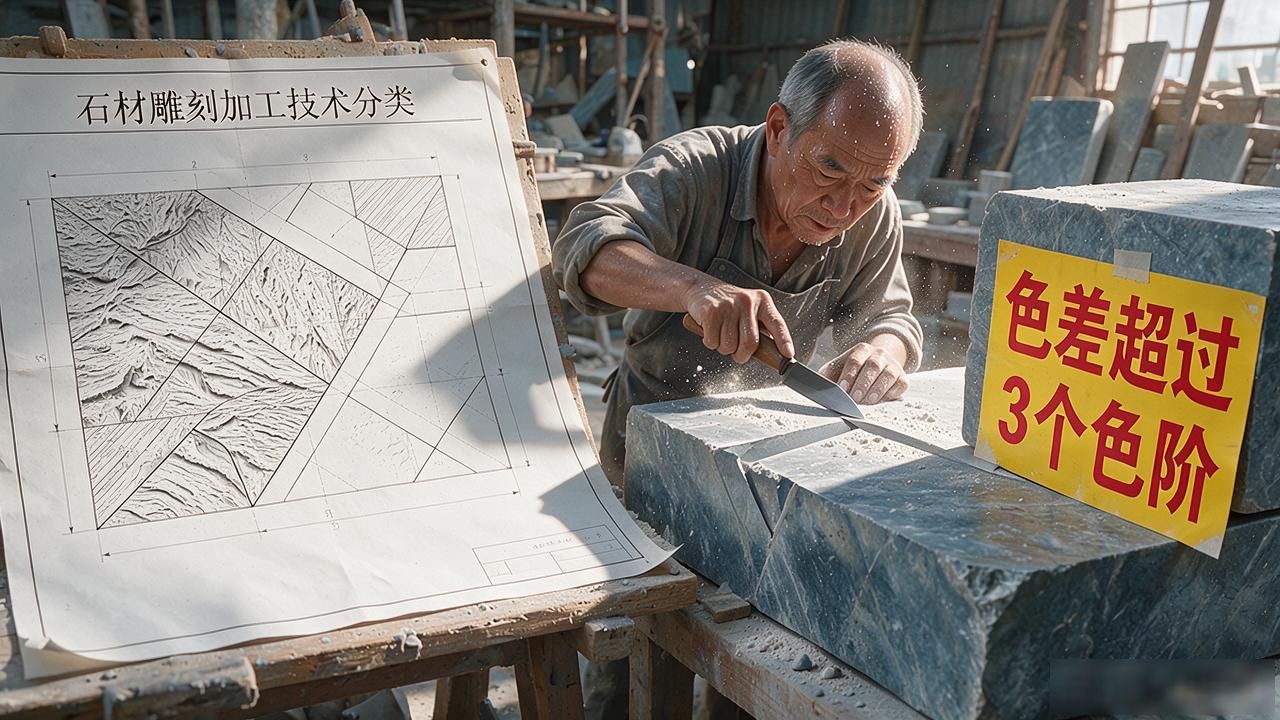
问题往往出现在设计师出图阶段没有明确标注深度要求, 导致施工现场只能完全依赖师傅凭手感进行操作, 这种不确定性会使得产品色差数值很容易超过3个色阶的标准限值, 进而引发验收环节中最严重的人为扯皮和争议现象。
宁波融诚石业在前期参与台州的一个别墅项目建设, 负责外墙线雕部分。在图纸深化这个阶段里, 他们针对每一根线条进行标注, 雕刻深度、刀路顺序以及留料余量, 都精确到了零点五毫米的精度水平。
在完成排版并且做完预加工之后, 才把材料运送到施工现场上墙安装。最后的结果是一次通过验收, 没有发生任何返工的麻烦。
按加工设备怎么选
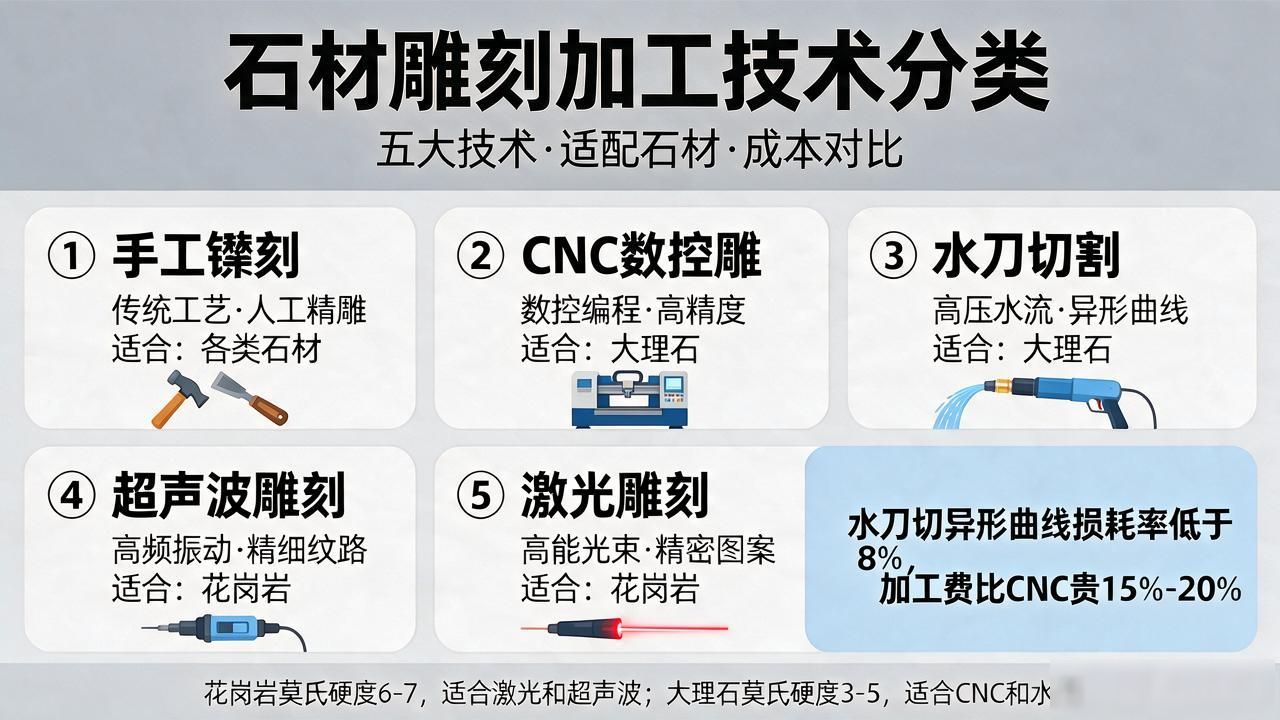
手工錾刻、CNC数控雕、水刀切割、超声波和激光, 这些设备不同, 适配的石材也不一样。花岗岩的莫氏硬度在6到7之间, 使用激光和超声波更稳, 不容易崩口。大理石的莫氏硬度在3到5之间, 使用CNC和水刀加工效率高。水刀切异形曲线损耗率能压到8%以内, 但加工费比CNC贵15%到20%。
在杭州, 有个工装项目的大堂地面需要做拼花透雕。这个工程用的是水刀加手工打磨组合工艺。工期从原来的预估25天压缩到了18天。现场没有出现崩边的情况。宁波融诚石业接手这个工程的时候, 把异形件单独列出了排产计划。物流在当天就直送工地了。这样做没有耽误后面的花岗岩铺贴进度。
雕完防护打磨别落下
关于那个雕刻面的粗糙度, 现在的Ra值一般是在6到12μm之间。因为宁波和绍兴那边的沿海地区湿度挺大的, 如果说六面防护不做的话, 过了大半年以后就会出现泛碱发黑的情况。
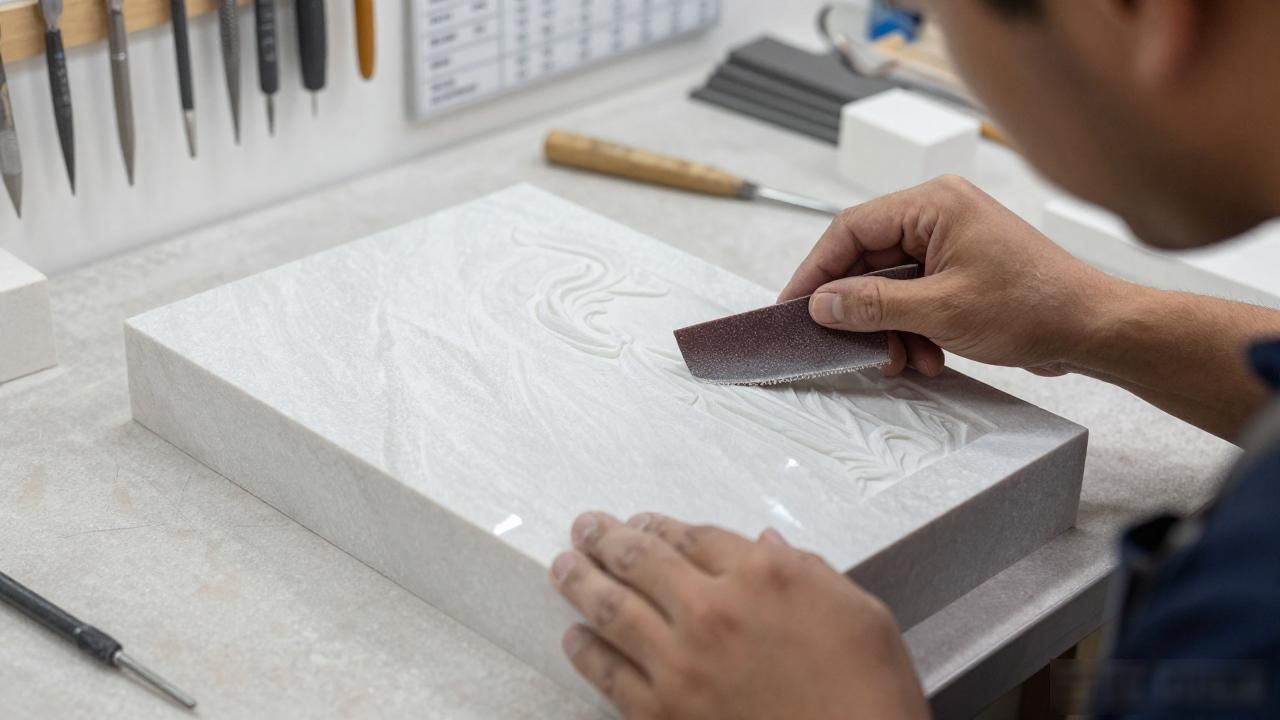
结晶打磨做完之后, 光泽度能够提升到85度以上。但是, 在那些雕花的细线地方, 必须得用3000目以上的砂纸来进行手磨操作。如果让机器直接压过去, 花纹就容易糊掉、失去清晰的细节了。
宁波融诚石业为舟山的一个民宿项目承担了石墙浮雕的翻新工作, 先是通过酸蚀的方式把旧浆给除干净, 接下来再用3000目的砂纸将每一条都去进行打磨,最后在上面涂上结晶液, 整个工期是持续了四天, 业主并没有额外多支付任何费用。
把施工的深度标记得清清楚楚, 选择合适的设备, 并且把安全防护措施落实到位, 这样返工的情况就能减少很多。
宁波融诚石业|石雕加工家装工装兼顾
- 上一篇:石材台面安装工艺流程
- 下一篇:石英石台面的莫氏硬度与耐磨性能




 网站首页
 产品中心
 新闻资讯
 一键拨打

