


石材抛光面的加工工序与光泽度
- 2026-10-07
- 163
- 融诚石业_全品类石材批量集采一体化服务商
只要干过石材工程的人, 肯定都遇到过这堵墙一样的难题: 抛光板拿去送检的时候, 用光泽度仪一测量, 发现数值达不到标准线, 就只能把整面板拿回去重新打磨重新抛光, 结果工期白白多拖了七八天的时间, 材料损耗也从正常的百分之五一下子飙升到了百分之十二。
光泽度这一关如果卡不住的话, 说大白话就是工序的安排不对、目数的选择出现了跳跃、还有就是没有做好防护措施。
石材抛光面分几道工序
从最初的板料到最终的成品, 一共需要经过标准五道程序, 这五道程序分别是粗磨、中磨、细磨、精磨以及抛光。
大理石其莫氏硬度处于3到4这个区间内, 所以在加工时, 磨盘的运行转速要设定得低一些, 施加的压力也要小一些, 而花岗岩的莫氏硬度则处于6到7这个区间内, 在进行粗磨工序时直接启用110磨头, 此时必须提高转速。
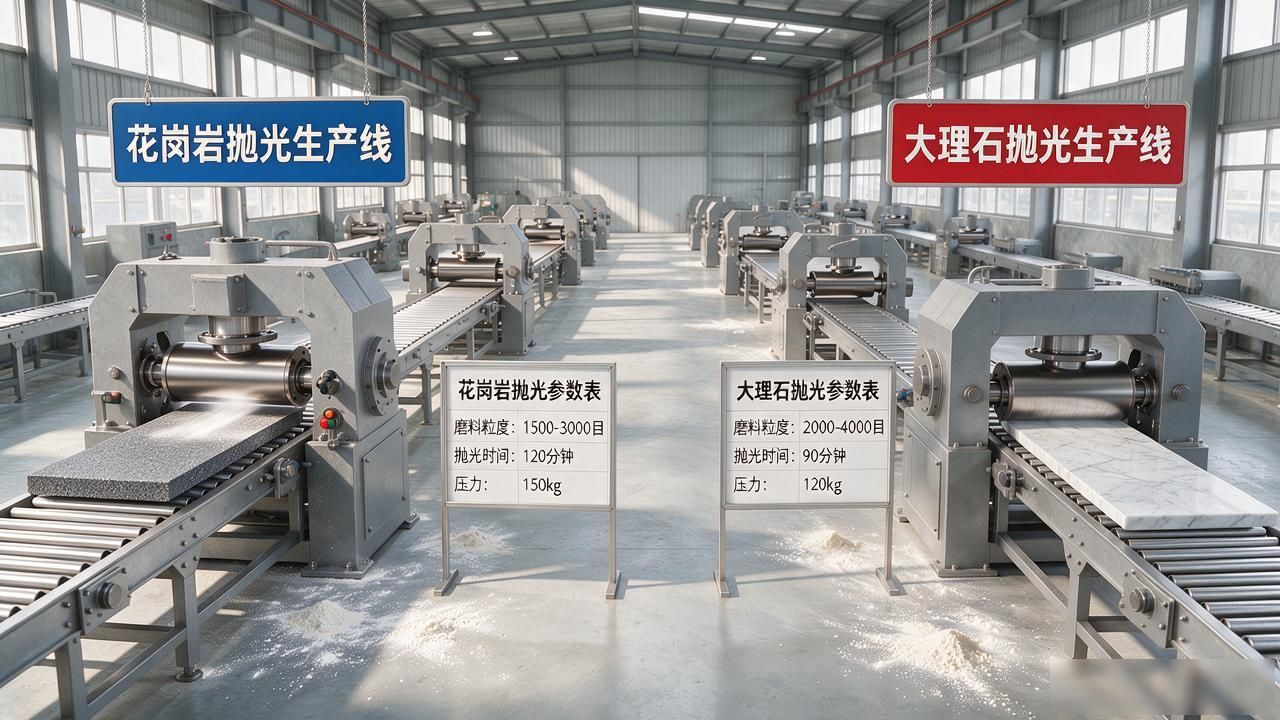
当在同一条生产线上处理两种完全不同的石头时, 参数表会完全不同, 绝不能使用一套通用的配方来应对所有情况。
石材抛光面目数怎么排
目数的排列方式直接决定了最终成品的表面质量, 粗磨环节使用的三十到五十目的砂纸主要用来去除之前留下的刀痕, 中磨时使用一百到一百五十目的的砂纸来进行找平处理,接着细磨阶段选用四百到六百目的材料进行打磨, 随后精磨时采用八百到一千二百目的产品以进一步细化表面, 最后抛光工序使用一千五百到三千目的磨头来提升表面光洁度, 整个过程中严禁跳过特定的目数等级, 如果直接从五十目跳级到四百目, 会导致零件表面残留细微的凹坑, 即使后续无论怎么操作去强行拉高光泽度, 也无法获得理想的效果。
去年, 我们为一个位于宁波的金融城项目做了室内大堂的地面工程。宁波融诚石业这家单位, 是严格按照图纸来进行施工工作的。他们在加工过程中, 对石材的色差进行了筛选和处理。
具体来说, 他们把这个数值控制在1.5以内。接着呢, 他们是按照目数表来逐步提升档位的。最终抛光的表面, 经过实测, 亮度达到了86度。整个验收过程是一次性通过的, 没有任何返工的情况发生。
石材抛光面光泽度看多少
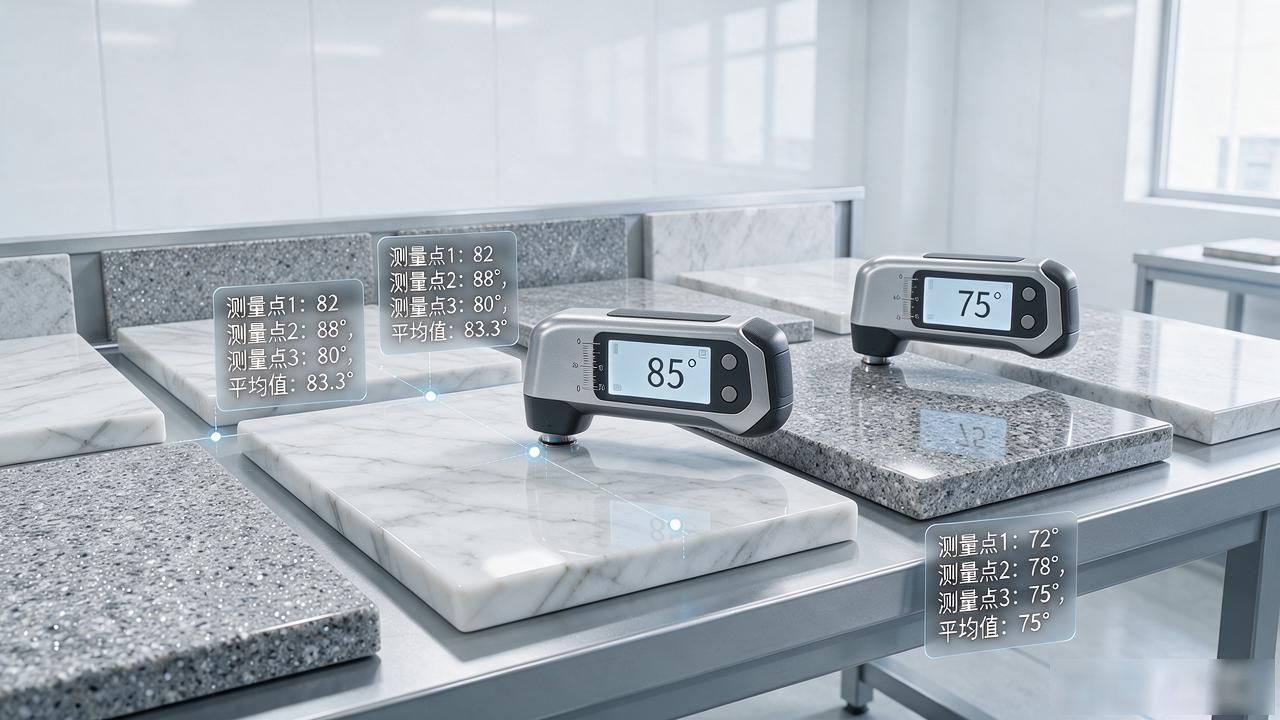
大理石抛光面的光泽度必须达到八十度以上, 花岗岩的光泽度必须达到七十度以上, 这是通用的验收标准, 如果光泽度低于这个数值, 就需要进行重新打磨和抛光处理, 在使用光泽度仪进行检测的时候, 每一块板材都必须测量三个不同的点并计算出平均值, 不可以仅仅只测量中间的一个点就草率地应付了事。
在绍兴, 有家装岛台的业主遇到了问题。小作坊做出来的台面, 当时声称有52度的光泽度。可是, 业主住了三个月之后, 油渍全都渗进去了。结果导致台面发乌, 看起来不好看。
后来, 他们找到了宁波融诚石业来做翻新结晶。工人重新走了精磨加抛光的工序。最终, 光泽度拉到了78度。台面基本恢复到了之前的状态。这样一来, 就省下了换台面板的钱。
石材抛光面色差怎么控
同一块大板材切割出来的一些小板, 它的晶粒密度分布是不均匀的。在抛光处理之后, 它的光泽度非常差, 数值只有10度到15度。我们在工程上有要求, 同一批次的色差必须在色差≤2.0这个范围内。如果超过了这个标准, 必须直接更换板材, 千万不要存在侥幸心理去赌运气。
在进行铺贴操作之前, 应当把板材放在自然光线的条件下查看一遍, 将颜色深浅不同的板材分别放置开来, 并且不要把它们混合在一起处理。
石材抛光面怎么养护
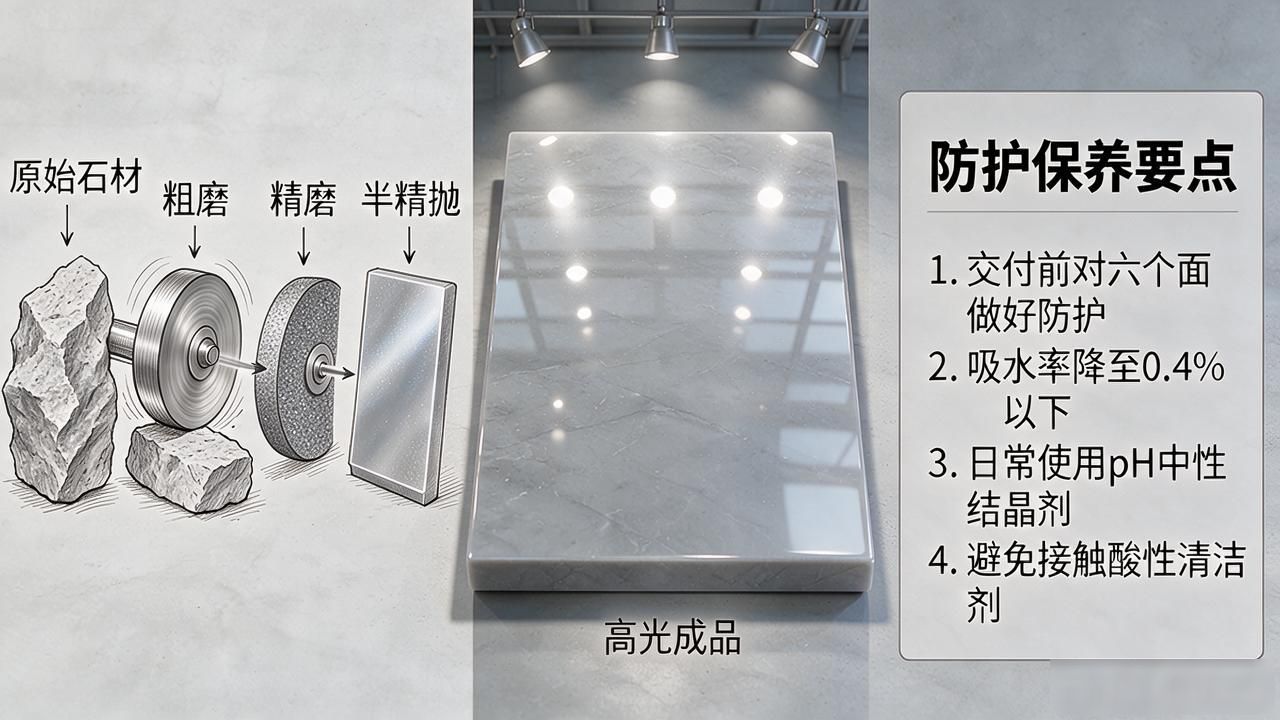
在交付之前, 必须对六个面都做好防护工作, 要把吸水率降到0.4%以下。在日常保养的时候, 应该使用pH中性的结晶剂, 绝对不可以让酸性的清洁剂碰到物品。
对于室外的地铺石来说, 专家建议大家一定要去进行防滑方面的处理工作。在具体的工艺参数上, 要把原本那八十度五的光泽度调整一下。要把它调到五十五到六十五这个区间的数值范围内。与此同时, 防滑系数这个指标也要发生变化要把它从最初的一点五提升到二的点八。这样做了以后, 在下雨天走路的时候就不会滑倒了。
外地板在进场完成以后的48个小时之内的这个时间段里面, 是必须得要落实防护措施工作的。因为如果拖沓的时间久了, 水斑以及碱析这些问题就都会相继出现出来的。那等到那个时候再进行一个补充处理的话, 那根本就不可能覆盖得住了啊。
宁波融诚石业 石材抛光面 光泽度工序达标
- 上一篇:天然大理石都很脆弱一碰就碎吗
- 下一篇:奢石品种中的蓝绿系特征分析




 网站首页
 产品中心
 新闻资讯
 一键拨打

