


人造石热弯造型的技术要点
- 2026-09-23
- 159
- 融诚石业_全品类石材批量集采一体化服务商
人造石进行热弯造型, 这是石材深加工过程中最容易发生质量波动的那个环节。出现弯度不准确, 表面翘曲, 还有冷却以后开裂这些状况, 其根本原因基本上都在于温度曲线和冷却节奏没有掌控好。
下面我们把这些内容拆开来讲一讲, 包括温度设定、弯度补偿、变形预防、冷却操作以及工期排布这几个实际操作要点。宁波以及周边地区从事弧形立面工程的团队, 可以直接参考下面的介绍。
热弯造型温度怎么定
温度不是越高越好, 亚克力基人造石的软化区间一般在140°C到180°C, 石英石基配方偏高端, 需要推到175°C以上, 薄板在12mm以下时控在150°C到165°C, 厚板在20mm以上时推到170°C到180°C。
升温的过程其实也是特别有讲究节奏的,按照目前行业里面的主流做法是每分钟升温不超过8°C, 如果温度进行跳跃式上升的话会造成板体内部和外部温差变得过分的大, 热应力直接导致出现微裂纹, 在后面即便是再怎么进行修补都是没有办法把它补回来的。
热弯造型弯度怎么控
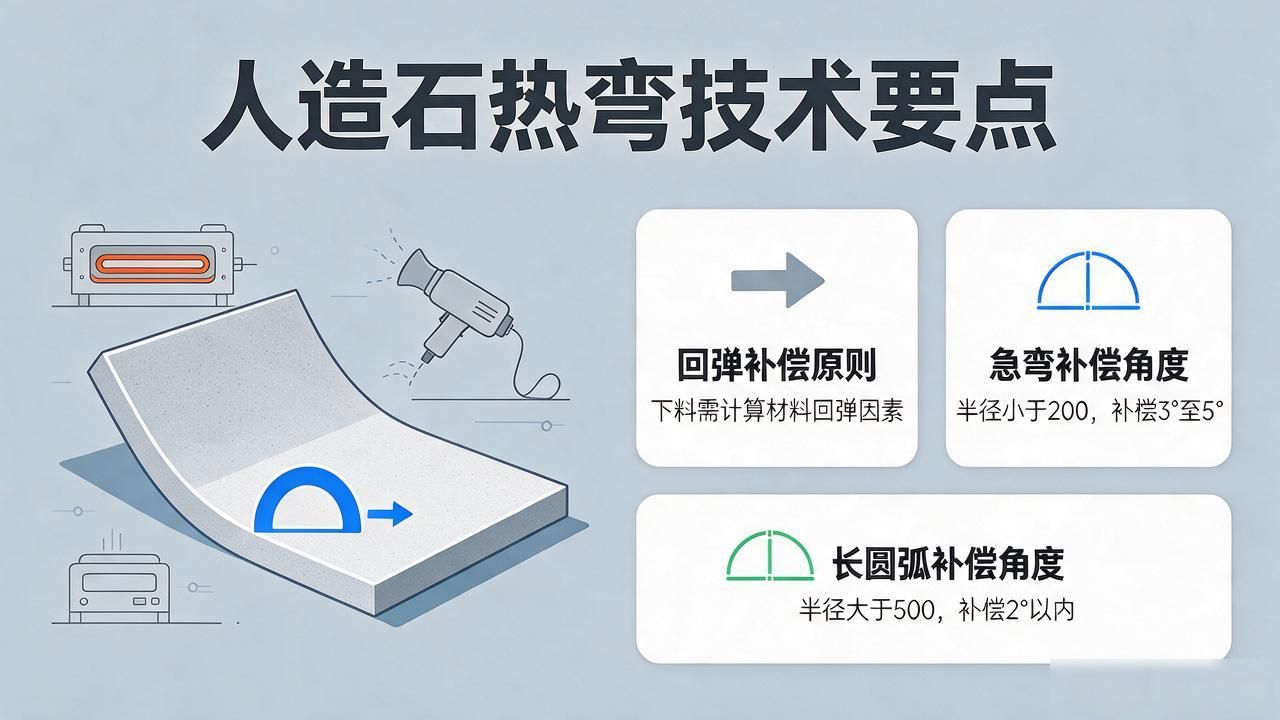
在下料操作的过程当中, 必须要把材料的回弹因素也计算在内。针对半径小于200的急弯部位, 其实际的弯曲角度应当比设计规定的设计数值多增加几度, 具体来说是多了3°到5°的样子;而对于半径大于500的长圆弧部分, 只需要补偿2°以内的数值就完全足够了。
在弯折的时候要用定位夹具把弯曲的部位固定住锁死, 以此作为措施来防止因为受到重力的影响导致金属板材向旁边的一侧发生偏移的情况出现。
因为回弹量没有预留充足, 冷却以后弧度会产生明显的回缩效应, 进而导致整体造型出现塌陷现象, 结果使得最终成品的具体尺寸与原始图纸上的参数无法达成一致, 由此产生的返工成本是非常高的。
热弯造型变形怎么防
大家常常不注意承托这个步骤, 这是因为板材变软以后, 自身的重量会让没有支撑的地方往下掉, 哪怕只是0.5mm的误差, 最后做出来的东西在视觉上就会看得非常清楚, 所以承托架之间的距离应该按照板厚度的3倍去算, 而且每30mm厚度加一道横向托条。
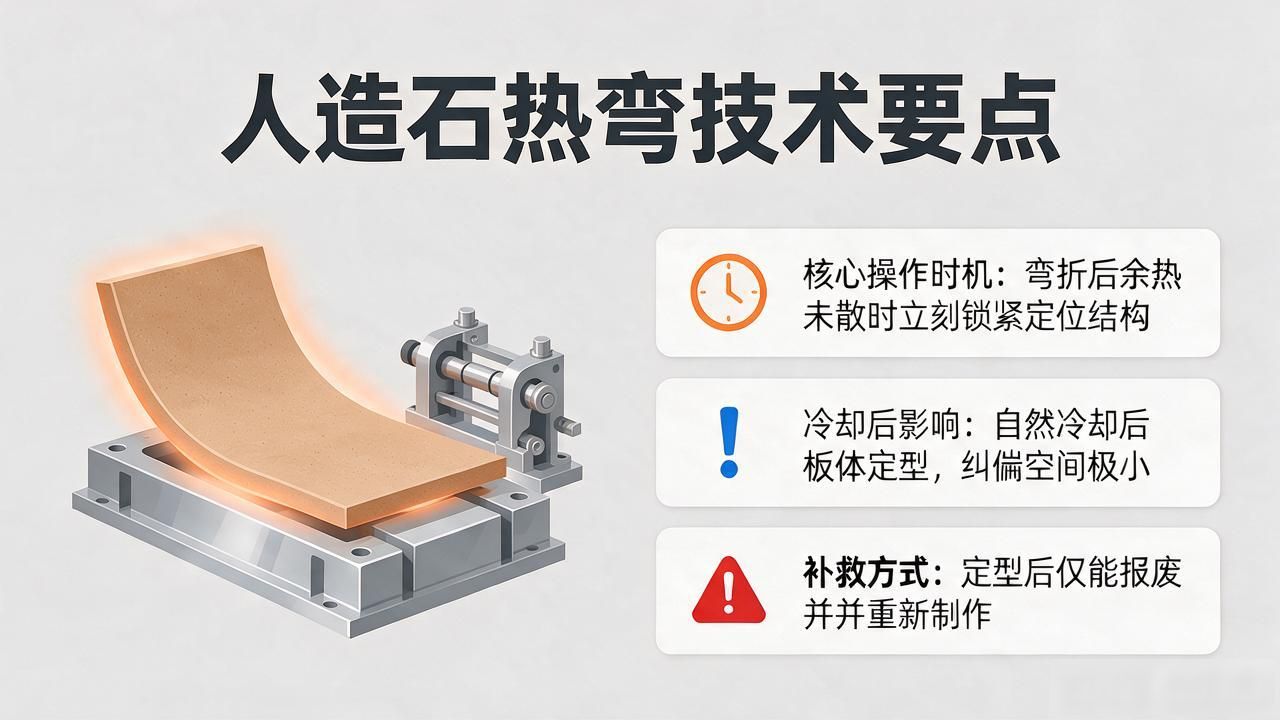
在弯折操作完成以后, 趁着余热还没有完全消散的这个时间间隔, 需要立刻将定位结构进行锁紧处理, 如果选择等待其自然冷却之后再去实施固定操作, 那么板体就已经发生了定型变化, 此时想要进行纠偏所能够留出的调整空间非常小, 基本上只能够通过报废并重新制作的方式来补救。
热弯造型冷却怎么做
相比于加热环节, 冷却环节更加容易失误甚至出现失败。许多人习惯于让产品进行自然风冷处理, 但这种做法会导致板材表面降温速度较快, 而内部芯部降温速度相对较慢, 由于两者收缩步调无法保持一致, 进而直接引发物体发生翘曲变形现象。
符合要求的正确操作节奏应当是: 当温度从160°C降低到80°C这一区间时, 需要采取热风循环方式进行控制, 只有当温度降至80°C以下之后, 才被允许使用自然风冷方式。
冷却时间大概按照每一毫米的板厚需要花费大约四分钟来进行计算, 对于厚度为15毫米的板材来说至少需要等待五十分钟, 即便赶工期也不能省略这个步骤。
热弯造型工期怎么排
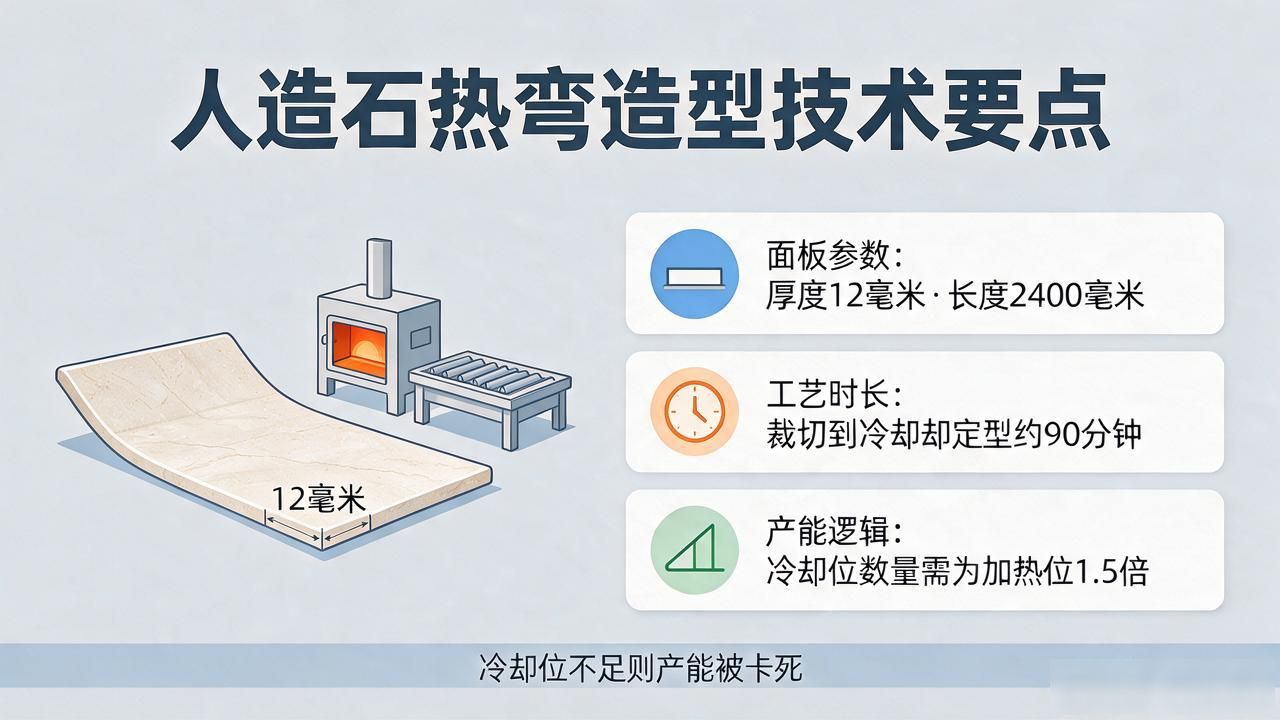
有一块单片的弧形面板, 其厚度是12毫米, 长度是2400毫米, 该面板从裁切到冷却定型的时间大约需要90分钟。在大批量排产的时候, 加热炉是按照进一片、冷一片的流水节拍来运行的, 此时冷却位的数量至少要是加热位数量的1.5倍。如果冷却位的数量没有达到这个比例, 那么产能就会被冷却环节给卡死。
当前的宁波这边是夏季, 气候湿热, 所以板材里面的含水率偏高, 那么在加热之前需要多预留出20分钟来排除湿气, 这就导致了整体的工期往后推迟了一些。宁波融诚石业厂区里热弯产线的实测节拍数据, 可以作为批量排产时的实操参考。
把材料学、热力学和结构力学揉在一起做热弯造型。只要温度曲线这一个环节掉链子, 或者回弹补偿没做好, 再不然就是冷却的节奏乱了。这会导致任何一环出问题都会让成品报废。结合宁波本地商业综合体弧形立面, 还有市政外立面项目那一大堆的需求来看。
标准化温控, 加上冷却流程, 已经成了工程交付基本得跨过的门槛了。宁波融诚石业在本地做了那么多热弯加工, 沉淀了很多很完整的温控数据。这能为别的同类石材工程提供可以拿来就用的工艺参考。
- 上一篇:石材分批配送,项目工期如何衔接
- 下一篇:楼梯踏步灯带设计与电路配合




 网站首页
 产品中心
 新闻资讯
 一键拨打

