


全自动磨边生产线的工序流程
- 2026-10-09
- 104
- 融诚石业_全品类石材批量集采一体化服务商
干了十多年的石材行业, 心里最害怕的事情, 就是磨边的公差出现偏差。如果是干挂板的面差超过了0.3毫米, 那么上墙之后, 拼缝就会直接崩开。如果地铺板材的边线不直, 铺完之后, 地面上会出现到处都是波浪一样的情况。全自动磨边线虽然看起来让人省心, 但是工序安排不对头, 出来的板材照样会需要返工处理。
全自动磨边线粗磨怎么跑
将上料台的皮带速度设定为0.5m/s。使用20mm厚的花岗岩进入粗磨的第一道工序, 此时搭配40目树脂砂轮, 其线速度保持在18m/s。这样做的主要目的是将切割面上存在的2-3mm台阶拉平, 从而使面差控制在0.5mm以内。
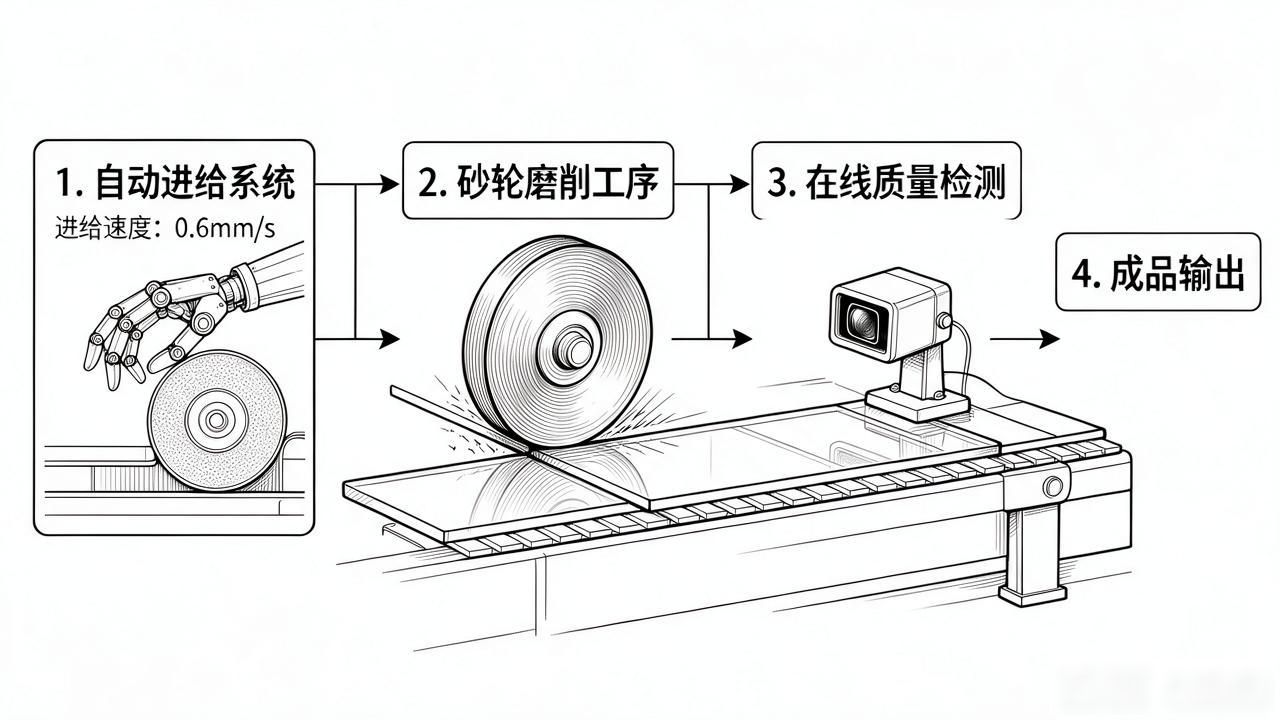
在运行进给时不要过于追求高速度, 采用0.6mm/s的速度就足够了。因为如果进给速度过快, 会导致砂轮吃刀深度增加, 进而使得边线位置容易出现崩缺的情况。
去年宁波融诚石业给绍兴的一个商业综合体做室内地面铺贴, 涉及三千多块尺寸为800×800的地砖, 采用粗磨两道进给的工艺, 把面差压实控制在0.2mm, 在现场的铺贴工作没有发生一次返工情况, 工期也完全没有出现延期的问题。
全自动磨边线目数怎么排
粗磨工序结束后就要进行精磨作业, 需要经历一百目和二百目这两道工序, 进给速度设置在零点八毫米每秒的位置, 同时把线速度降低到十二米每秒。在抛光阶段从四百目做到八百目,水膜厚度要保持在两到三毫米的区间内, 千万不要让它变得太干燥, 一旦处理得太干就会出现磨痕问题。
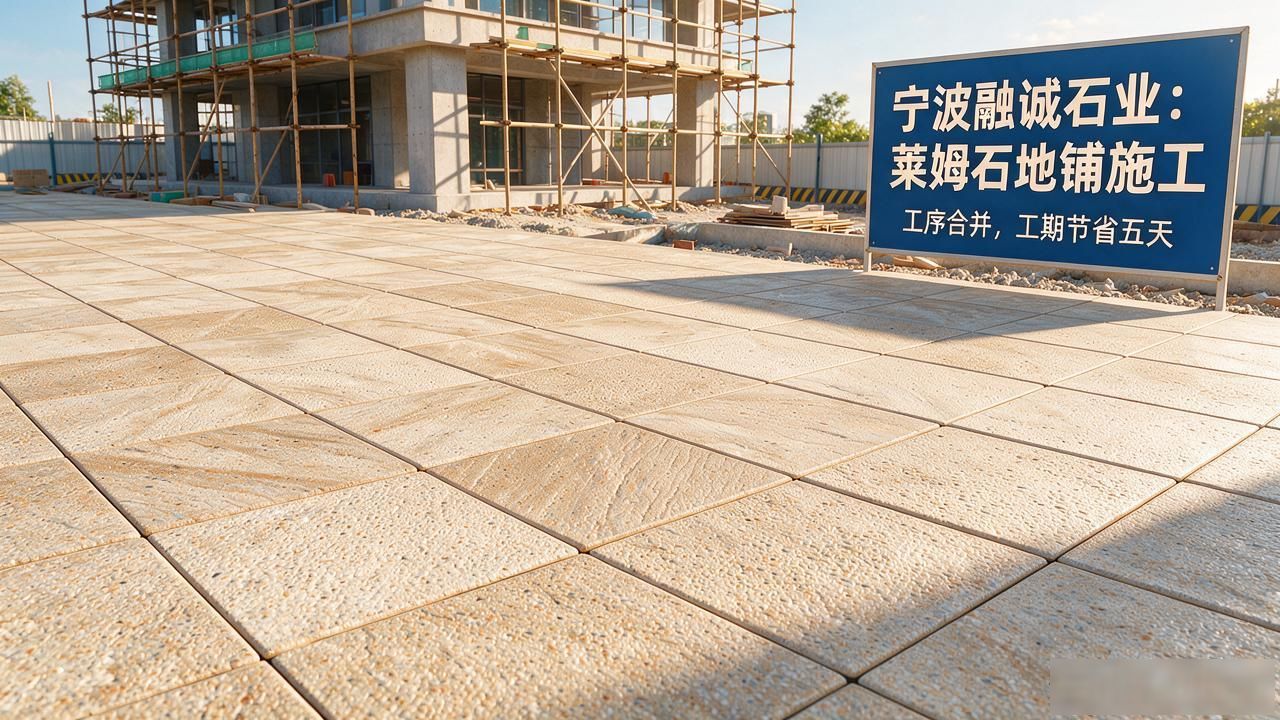
在台州有一个景观活, 户外的莱姆石地铺要求防滑系数R11, 抛光段直接砍掉, 粗磨后加一道16目粗抛保留颗粒感。宁波融诚石业做这个活儿把防滑和粗磨两道并了, 工期省了五天。
磨边线修边检测卡什么
修边刀需要在进行最后一道加工的时候, 把直线度这一项指标压到0.05mm以下去, 在板材出之前, 每数出五十片板材就要抽取一片板材放到检具那里去, 用千分卡来卡测面差, 同时也要用肉眼去观察边的线条有没有出现崩缺的情况。
在杭州, 有个进行干挂安装的工程项目, 因为当年在制造工艺上没有设立修边这一道加工环节, 于是就把板材直接安装到了墙面上, 结果是板材边缘的毛刺把用于固定的结构胶给弄花了, 最终导致三层楼高的幕墙都必须拆除并且全部重新制作。
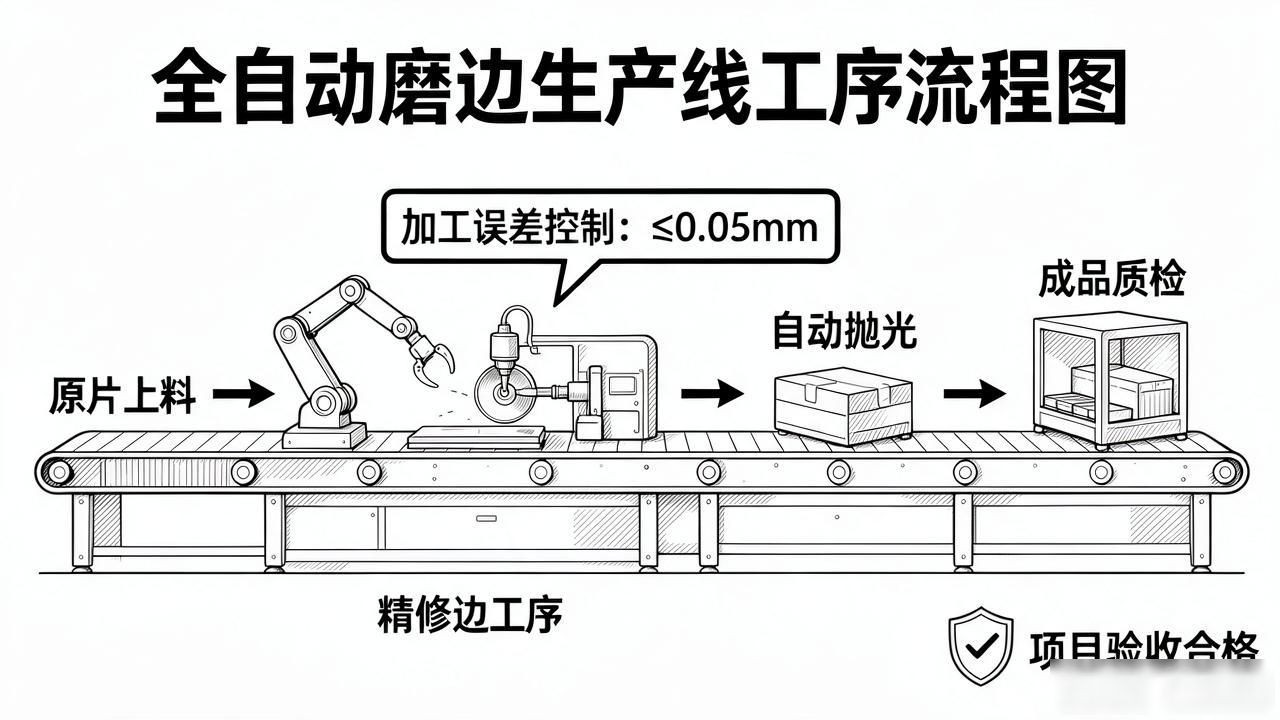
后来, 宁波融诚石业这家公司接手了这个项目的维护保养工作他们在这之后对生产流程进行了调整, 重新把修边工序给补上了, 还把加工误差控制在零点零五毫米以内, 最终使得整个项目一次性通过了验收。
公差这个东西并不是通过后期研磨就能够得到的, 它主要应该是由前期的工序设计环节来进行确定的。机械设备在这之中只承担执行的作用, 而每一道工序所涉及到的具体参数都需要由人工亲自进行实时监控和关注。
宁波融诚石业 磨边定公差 干挂地铺精装通吃
- 上一篇:厨房水吧台石材材质怎么选更实用
- 下一篇:石材表面处理方式的选择原则




 网站首页
 产品中心
 新闻资讯
 一键拨打

